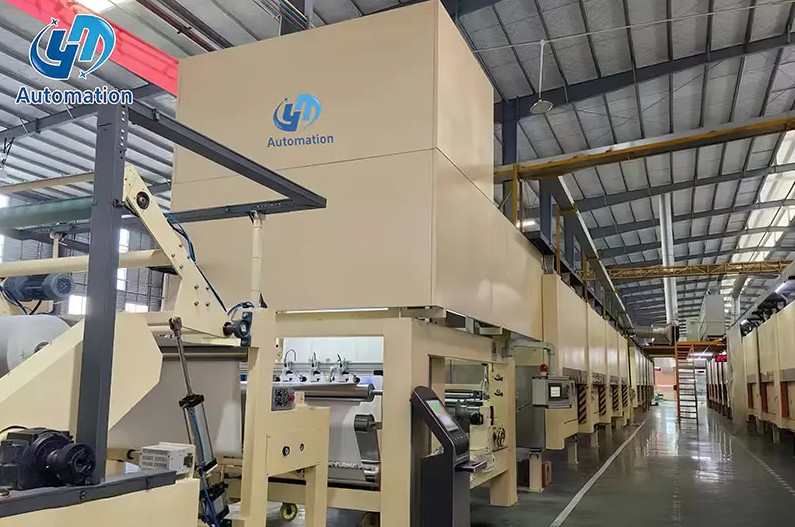
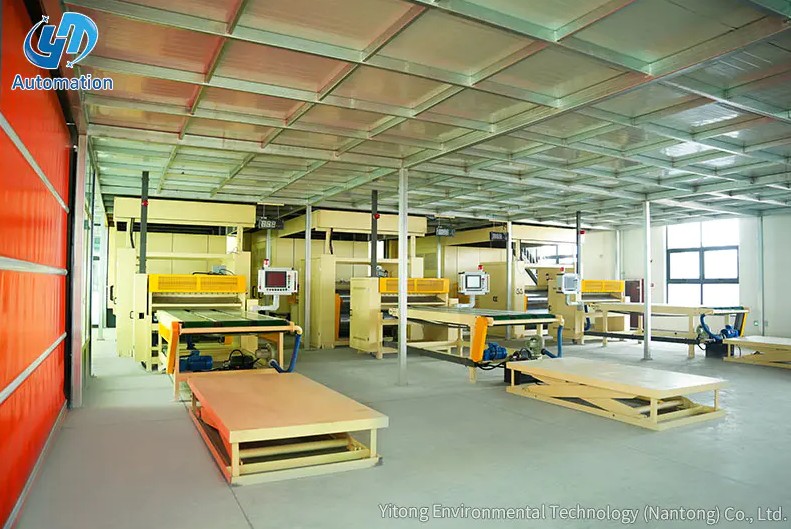
Aan het einde van veel geïmpregneerde decoratieve papierlijnen verbergt zich een probleem in het volle zicht. De afwikkelaar voert schoon door, het impregneerstation brengt de hars gelijkmatig aan en het drooggedeelte heeft een stabiele temperatuurcurve. Vervolgens beëindigt de synchrone snijplotter zijn cyclus en arriveren de afgewerkte vellen sneller op het stapelpunt dan een handmatig team aankan. De lijnsnelheid die op het typeplaatje van de machine staat, is niet langer de werkelijke productiesnelheid. Het stapelstation is het knelpunt geworden en elke verloren minuut is capaciteit die de lijn nooit kan herstellen. Voor fabrieken die industrieel decoratief basispapier verwerken, is de beslissing om dit station te automatiseren een beslissing over echte output, niet over gemak.
Een geautomatiseerd stapelstation ontvangt gesneden vellen van de snijmachine of het laatste transportgedeelte, lijnt elk vel uit tegen vaste referentieranden en plaatst elk vel op een hefplatform dat automatisch naar beneden gaat naarmate de stapel groeit. De hele cyclus herhaalt zich zonder voortdurende tussenkomst van de operator. Daarom kan het station het best worden opgevat als een mechanische vervanging voor de langzaamste handmatige taak in de lijn. Een goed ontworpen station voert vijf stappen uit in een vaste volgorde:
Dit soort stations worden gebruikt op lijnen die met hars geïmpregneerd decoratief papier produceren, waarbij het uitgeharde oppervlak tijdens het hanteren niet mag worden geschraapt of door wrijving wordt gemarkeerd. Het mechanische ontwerp moet glijdend contact tussen de platen voorkomen. Daarom zijn uitlijning en overdrachtstoleranties net zo belangrijk als snelheid.
De totale lijnuitvoer wordt bepaald door de langzaamste gedeelde stap, en bij de meeste decoratieve papierfabrieken is die stap het stapelen. Een synchrone snijmachine kan bij normale lijnsnelheid 25 tot 35 vellen per minuut produceren. Een handmatig stapelteam van twee personen haalt, zelfs bij regelmatige rotatie, zelden meer dan 9 tot 10 vellen per minuut gedurende een volledige dienst. De uitvoeropening tussen de snijplotter en de stapelaar is doorgaans groter dan de opening tussen enig ander paar opeenvolgende machines.
Het staafdiagram vergelijkt de typische stapeldoorvoer voor drie bedrijfsmodi. Handmatig stapelen bereikt een piek van negen vellen per minuut als twee ervaren medewerkers regelmatig wisselen. Een semi-automatische opstelling met ondersteund tillen bereikt ongeveer 18 vellen per minuut. Een volledig geautomatiseerd station kan 30 vellen per minuut verwerken, zonder pauzes vanwege vermoeidheid of ploegendienst. Over een periode van acht uur komt dat verschil overeen met meer dan 10.000 vellen per ploegendienst op een lijn waarbij de snijplotter volledig wordt gevoed. Het stapelstation moet daarom worden gedimensioneerd op de capaciteit van de cutter, en niet op wat twee paar handen kunnen volhouden.
De betrouwbaarheid van een geautomatiseerd stapelstation is afhankelijk van vijf mechanische en besturingssystemen die binnen een korte cyclustijd werken. Elk onderdeel heeft een specifieke tolerantie die bepaalt of het station de frees uur na uur kan volgen zonder vastlopen of randbeschadiging.
| Onderdeel | Functie | Wat te verifiëren |
|---|---|---|
| Ontvangst transportband | Draagt elk vel met een gecontroleerde snelheid van de snijplotter naar het uitlijningsgebied | Het snelheidsbereik komt overeen met de output van de snijmachine en het bandmateriaal maakt geen krassen op de plaat |
| Apparaat voor zijuitlijning | Duwt elk vel tegen referentiestops om een consistente rand te creëren | Positioneringstolerantie binnen 1 mm en een cyclustijd van minder dan 1,5 seconde |
| Hef- en overdrachtsmechanisme | Verplaatst het uitgelijnde vel naar de stapel zonder te verschuiven | Soepele verticale beweging en geen slepen dat het harsoppervlak zou markeren |
| Stapelplatform | Ondersteunt de groeiende stapel en zakt automatisch | De maximale stapelhoogte en het maximale gewicht komen overeen met de bundelgrootte en de toegang tot de vorkheftruck |
| PLC-besturingssysteem | Coördineert de volgorde, telt vellen en communiceert met de lijn | Compatibiliteit met bestaande lijnsignalen en eenvoudige receptwisseling |
Vraag bij het beoordelen van een leverancier schriftelijk naar de positioneringstolerantie, de cyclustijd per slag en het maximale stapelgewicht. Deze drie cijfers bepalen of het station gedurende een volledige productiemaand gelijke tred kan houden met uw snijplotter. Yitong bouwt de hef- en stapelplatform als zelfstandige eenheid, zodat hij een handmatig stapelpunt kan vervangen zonder de rest van de lijn te veranderen.
 Stapelplatform voor geïmpregneerd decoratief papier met een hefvermogen van 3 ton Deze standalone hef- en stapelunit kan tot 3 ton aan, waardoor het een praktische upgrade is voor handmatige stapelpunten. Het past bij bestaande lijnen en ondersteunt het snijtempo, terwijl tolerantie, cyclustijd en stapelgewichtcriteria in gedachten worden gehouden. Bekijk Product →
De juiste keuze hangt af van de ploegstructuur, het plaatvolume en hoeveel variabiliteit de vloer kan verdragen. Een fabriek met korte bestellingen op maat kan het handmatig stapelen langer rechtvaardigen dan een fabriek met drie ploegen met standaardformaten. Onderstaande vergelijking is een praktisch uitgangspunt.
| Criterium | Handmatig | Halfautomatisch | Geautomatiseerd station |
|---|---|---|---|
| Operators per ploegendienst | 3 | 2 | 1 |
| Aanhoudende doorvoer | 8 tot 10 vellen per minuut | 15 tot 20 vellen per minuut | 25 tot 35 vellen per minuut |
| Stapelconsistentie | Afhankelijk van de exploitant | Matig | Hoog en herhaalbaar |
| Risico op schade | Stijgt bij vermoeidheid | Matig | Laag en stabiel |
| Initiële investering | Geen | Laag tot gemiddeld | Hoger |
| Meest geschikt voor | Korte runs en lage output | Lijnen met gemiddeld volume | Continue productie van grote volumes |
Het lijndiagram laat zien hoe plaatschade zich ontwikkelt tijdens een dienst van acht uur. De oranje lijn staat voor handmatig stapelen, beginnend onder de één procent en oplopend tot voorbij de zes procent naarmate de vermoeidheid toeneemt. De blauwe lijn vertegenwoordigt een geautomatiseerd station, met een constante snelheid van minder dan een half procent van het eerste tot het laatste uur. De stijgende trend in handmatige bediening komt voort uit langzamere reacties en repetitieve bewegingen aan het einde van de dienst. Voor producenten die afgewerkte platen beoordelen, heeft dit verschil een directe invloed op de eersteklas output. De schadecurve is vaak economisch belangrijker dan de lijnsnelheid op het typeplaatje.
Het radardiagram vergelijkt handmatig en geautomatiseerd stapelen op zes operationele dimensies. Geautomatiseerd stapelen scoort beter op het gebied van snelheid, consistentie, veiligheid van de operator en efficiëntie van het vloeroppervlak, omdat het station een compacte footprint heeft en geen tijdelijke opslag rond het werkgebied nodig heeft. Handmatig stapelen blijft flexibeler, omdat iemand zich kan aanpassen aan onregelmatige velformaten zonder een programmawijziging. Gemak van integratie is de enige dimensie waarbij handmatige bediening eenvoudiger lijkt, omdat er geen besturingsinterface met de snijplotter nodig is. De algemene vorm verklaart waarom de meeste nieuwe decoratieve papierlijnen een geautomatiseerd station specificeren, zelfs als de eerste prijs hoger is. De echte afweging is de discipline bij de omschakeling en de controleplanning, en niet de mechanische capaciteit.
Stem het station af op uw echte velformaatbereik en stapelcyclus, en niet alleen op de nominale lijnsnelheid. Een station met een maximale plaatlengte van 2800 mm zal slecht werken als uw meest voorkomende formaat 1400 mm is en het recept elke twee uur verandert. In de onderstaande checklist worden de punten behandeld die na installatie de meeste problemen veroorzaken.
Het verticale staafdiagram vergelijkt het aantal benodigde operators per ploegendienst voor drie arrangementen. Een handmatig station neemt doorgaans drie personen in beslag, twee bij de stapel en één afwisselend bij de invoer. Een halfautomatisch station heeft twee operators nodig die toezicht houden en assisteren bij formaatwijzigingen. Een geautomatiseerd station draait met één operator, en in veel fabrieken houdt die persoon ook toezicht op de cutter en de losruimte. Verdeeld over drie ploegendiensten bedraagt het verschil tussen handmatige en geautomatiseerde personeelsbezetting zes personen per dag. Waar geschoolde lijnwerkers moeilijk te vinden zijn, bepaalt dit personeelstekort vaak de investering.
De meeste problemen met geautomatiseerde stapelstations ontstaan na installatie, niet tijdens het verkoopgesprek. De volgende fouten komen herhaaldelijk voor op decoratieve papierlijnen en kunnen worden vermeden met een strengere specificatie.
Een ander vaak voorkomend probleem is het kopen van een station met de verkeerde referentierand voor de bestaande vloerindeling. Bevestig de bedieningszijde, de afvoerzijde en de onderhoudsruimte voordat de definitieve tekening wordt goedgekeurd.
Een geautomatiseerd stapelstation is een van de snelst betalende investeringen in een decoratieve papierlijn, omdat het de meest voorkomende knelpunten wegneemt zonder de stroomopwaartse chemie of het droogprofiel te veranderen. Voor fabrieken die hun opties evalueren, is het vaak de beste optie om te beginnen met een stapelplatform en vervolgens uit te breiden naar een complete lijn. van Yitong fabriekscapaciteit omvat zowel het standalone station als de volledige impregnatielijn, met een cumulatief record van meer dan 1.000 projectgevallen. Een station dat past bij de snijplotter, het velformaatbereik en de ploegenstructuur beschermt de lijnuitvoer waarvoor de upstream-machines al betaald hebben.
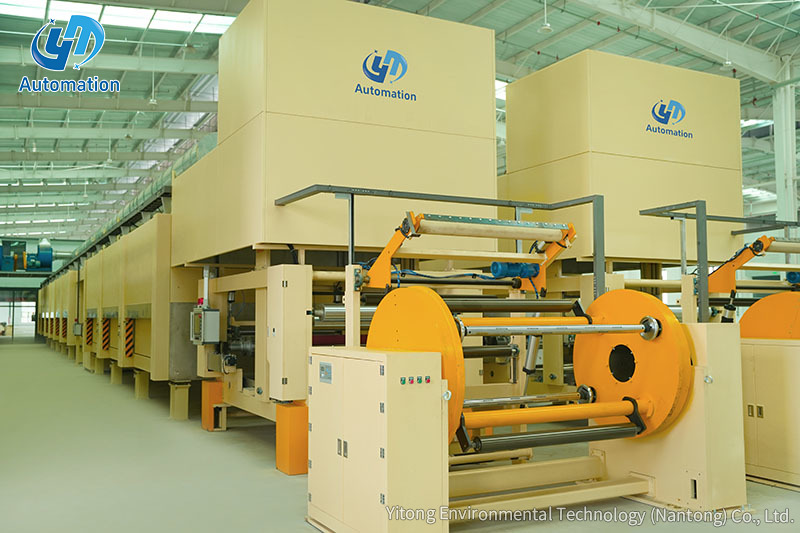 Eénfasige impregnatielijn voor de productie van melaminepapier Deze horizontale impregneer- en drooglijn omvat het afwikkelen door middel van liftstapeling en biedt energiebesparing via een permanente magneetmotor en warmteterugwinning. Het is geschikt voor hogedrukmelamineplaten, vooral papier met een onderlaag, met een uniforme coating. Bekijk Product →
Neem contact met ons op
Aanbevolen producten
Laten we instappen
Aanraken
Yitong Environmental Technology (Nantong) Co., Ltd is een fabrikant gespecialiseerd in impregneerapparatuur.
Neem contact met ons op
Phone: +86-19555016088
Email: [email protected]
Add:Ten zuiden van Haiyan Road, ten westen van Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, China