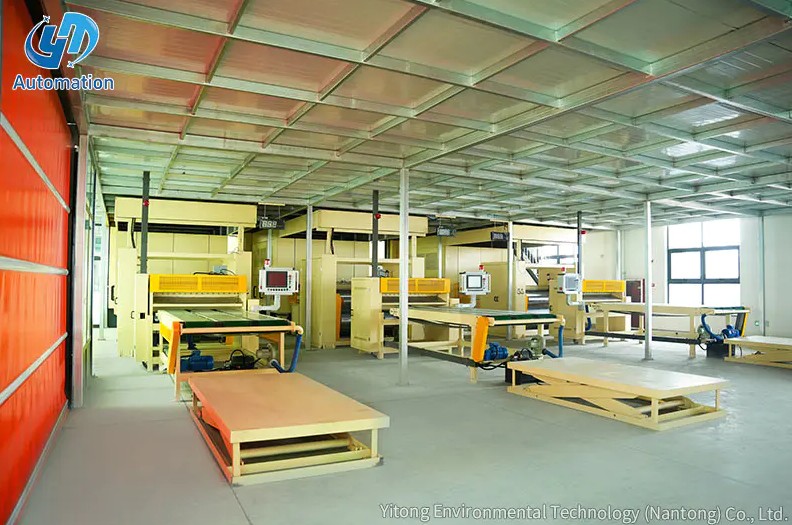
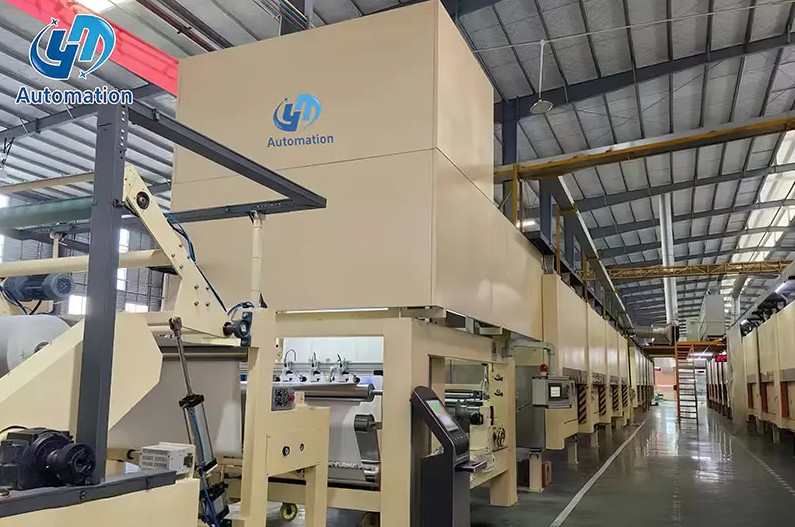
Stel je een snelle impregneerlijn voor die twee ploegen lang continu draait. De afrolspoel loopt leeg, het papier is verzadigd en gecoat en droogovens doen hun werk. Vervolgens bereikt het afgewerkte vel het einde van de lijn, waar snel, gelijkmatig en zonder randbeschadiging een stapel moet worden gevormd. Dit is het moment waarop een geautomatiseerd stapelsysteem beslist of de hele lijn de beloofde output kan behouden.
De conclusie is duidelijk: automatisering moet worden geëvalueerd wanneer de lijnsnelheid het comfortabele tempo van handmatige verwerking overschrijdt, omdat verkeerde uitlijning van de stapel en herhaaldelijk tillen veelvoorkomende bronnen zijn van latere productieverliezen. In de onderstaande paragrafen worden de werkvolgorde, componentkeuzes, prestatie-indicatoren en integratieoverwegingen behandeld. Elke sectie maakt gebruik van typische productiegegevens om de vergelijking concreter te maken.
Een geautomatiseerd stapelsysteem is een programmeerbare eenheid die panelen of vellen ontvangt van een aanvoerband en deze op een nette stapel, pallet of magazijn plaatst. Het kan een portaalframe zijn met vacuümheffers, een eenkolomsrobot met grijper, of een hefplatform dat samenwerkt met een transportband. De rode draad is dat de sequentie wordt bestuurd door een PLC of industriële controller, en niet door een operator. Het systeem maakt gebruik van sensoren om het materiaal te detecteren, een positioneringsmechanisme om het te verplaatsen en een controller om de beweging te coördineren met de stroomopwaartse lijn. Deze systemen worden overal gebruikt waar platte producten snel gestapeld moeten worden zonder het oppervlak te beschadigen.
De bedieningsvolgorde volgt op vrijwel elke machine hetzelfde logische patroon. Een sensor bij de invoer detecteert de invoerrand en de breedte van het vel. De controller berekent vervolgens de doelpositie op basis van het vooraf ingestelde stapelpatroon. Het vacuüm- of grijpersysteem tilt de plaat op en de bewegende as brengt deze naar het afleverpunt. Het patroon wordt gehandhaafd door het afzetpunt voor elke cyclus aan te passen. Tenslotte wordt na een vooraf ingesteld aantal stuks de stapelhoogtemeting gecontroleerd.
De timing is van cruciaal belang. Als de controller te lang wacht tussen cycli, stopt de stroomopwaartse lijn. Als het te snel beweegt, kan het laken gaan slingeren en verschuiven. Daarom zijn de stijfheid van het frame, het gripgebied en het acceleratieprofiel net zo belangrijk als de maximale snelheid.
Verschillende lijnsnelheden, paneelformaten en vloerindelingen leiden tot verschillende configuraties. De juiste keuze gaat niet over merkvoorkeur, maar over welke kinematische lay-out de kortste cyclus oplevert tegen acceptabele kosten. In de onderstaande tabel worden de meest voorkomende soorten in karton- en papierverwerkingslijnen vergeleken.
| Systeemtype | Hoofdasbeweging | Typische toepassing | Cyclustijdbereik |
|---|---|---|---|
| Paneelstapelaar van het portaaltype | Bovenliggende X- en Z-assen | Brede panelen, meubelplanken | 12-18s per cyclus |
| Eenkoloms robotpalletiseerder | Roterende arm met grijper | Compacte ruimtes en gevarieerde patronen | 15-25s per cyclus |
| Hef- en stapelplatform | Verticale lift plus transportband | Decoratieve papierstapels, impregnatielijnen | 20-35s per cyclus |
| Op transportbanden gebaseerde stapelaar | Horizontale overslag met stapeltrechter | Lichte vellen en doorlopende lijnen | 25-45s per cyclus |
 Stapelplatform met een capaciteit van 3 ton voor decoratieve papierlijnen Deze stapelaar in platformstijl wordt gepresenteerd als een praktische keuze voor decoratieve papierlijnen en biedt een hefcapaciteit van 3 ton die een eenvoudiger integratie met bestaande PLC-gestuurde productiesystemen ondersteunt. Bekijk Product →
Bij het vergelijken van typen is het nominale toerental slechts een uitgangspunt. De werkelijke cyclustijd hangt af van het plaatgewicht, de betrouwbaarheid van de grip en hoe snel de PLC kan communiceren met de stroomopwaartse droger of snijplotter. Een platformstapelaar wordt vaak de eerste keuze voor decoratief papier, omdat dit eenvoudiger te integreren is. Als het productassortiment later in de richting van grotere platen gaat, kan een portaalsysteem op de lange termijn een betere optie worden.
Zodra u het bewegingspatroon kent, is de volgende stap het vergelijken van cijfers in plaats van het catalogiseren van foto's. Drie maatstaven hebben het grootste effect op de productiviteit: cyclustijd per vel, stapelkwaliteit op volledige hoogte en de vereiste hoeveelheid aandacht van de operator. Het onderstaande diagram toont de typische geïndexeerde prestaties wanneer een geautomatiseerde stapelaar van het portaal het handmatig stapelen op een doorlopende lijn vervangt.
De geïndexeerde waarden zijn gebaseerd op echte productiewaarnemingen. Handmatig stapelen is ingesteld op 100 als algemene basislijn. Geautomatiseerd stapelen bereikt doorgaans 140 of meer voor verwerkingssnelheid. De stapelkwaliteit verbetert omdat elke cyclus dezelfde coördinaten en druk gebruikt. Zelfs als het om de arbeidsefficiëntie gaat, kan de geautomatiseerde lijn met één operator draaien in plaats van met meerdere. Dit betekent niet dat elke machine deze cijfers zal leveren, maar ze laten wel zien welk soort kloof een goed geïntegreerd systeem kan creëren.
Een enkele momentopname van de prestaties is nuttig, maar de trend tijdens een dienst is belangrijker. Handmatig stapelen heeft de neiging na het derde uur af te nemen, vooral bij hoge stukgewichten. Een geautomatiseerd systeem handhaaft een vrijwel vlakke outputcurve. In het onderstaande lijndiagram wordt het aantal gestapelde vellen per uur aan het einde van elk uur vergeleken in een typische ploegendienst van acht uur.
Het lijndiagram illustreert een bekend patroon. De geautomatiseerde lijn blijft gedurende de hele dienst tussen de 44 en 47 cycli per uur draaien. De handmatige lijn begint bij 38 cycli, maar zakt na het vierde uur onder de 30. Vermoeidheid, verfrissingspauzes en druk om gelijke tred te houden dragen allemaal bij aan de curve. Bij een tweeploegendienst bedraagt de totale ruimte ongeveer 80 vellen per regel. Dit is de reden waarom doorvoerclaims op basis van korte proefperiodes vaak de handmatige prestaties overdrijven.
De volgende vergelijking richt zich op de gemiddelde cyclustijd per stapel. Een kortere cyclus geeft de lijn een grotere marge wanneer de drogerproductie piekt. Het onderstaande staafdiagram vergelijkt handmatig stapelen, een hefplatform, een palletiseermachine met één kolom en een portaalstapelaar onder vergelijkbare plaatafmetingen.
De verticale balken tonen de cyclustijd in seconden per stapel. Handmatige verwerking duurt ongeveer 45 seconden omdat de operator de vellen moet uitlijnen, verschuiven en stoppen. Een hefplatform reduceert dit tot ongeveer 28 seconden door de verticale beweging te ondersteunen. Palletiseermachines met één kolom verbeteren de waarde tot 22 seconden, terwijl systemen van het portaaltype onder gunstige omstandigheden 18 seconden bereiken. Het nadeel is dat snellere machines meestal een grotere voetafdruk en hogere investeringen hebben. Het selecteren van het juiste systeem hangt af van hoeveel seconden het echt waard is om in uw productiekosten te besparen.
Het beste stapelsysteem is niet altijd het snelste. Als de lijn op gematigde snelheid draait en de fabriek een beperkt vloeroppervlak heeft, kan een compact hefplatform de vereiste output leveren met een lager installatierisico. Als het productaanbod grote planken en complexe stapelpatronen omvat, geeft een portaalstapelaar meer flexibiliteit. Het onderstaande radardiagram vergelijkt twee veelvoorkomende opties op basis van vijf selectiecriteria: integratie-inspanning, laadvermogen, flexibiliteit, ruimte-efficiëntie en kosten. Een hogere score betekent dat de optie op die dimensie gemakkelijker of sterker is.
De radarkaart laat zien waarom er geen universele winnaar is. Het hefplatform scoort zeer hoog op integratie en kosten, waardoor het een veilige keuze is voor bestaande impregneerlijnen. De portaalstapelaar wint qua laadvermogen en flexibiliteit, wat van belang is als de paneelafmetingen vaak veranderen. De ruimte-efficiëntie ligt dichtbij omdat beide formaten een uitvoerzone vereisen. Praktisch gezien zou de beslissing moeten beginnen met het bereik aan plaatformaten en de beschikbare vrije hoogte. Nadat deze beperkingen duidelijk zijn, beslechten de scores de discussie meestal snel.
Een geautomatiseerd stapelsysteem kan worden gepland als onderdeel van een nieuwe lijn of achteraf worden ingebouwd op een bestaande lijn. De eenvoudigste route is om apparatuur te selecteren die past bij de transporthoogte en besturingssignalen van uw huidige lijn. Units als een hef- en stapelplatform passen goed na de uitvoer van een droog- of snijsectie, omdat ze de handmatige palletpositie vervangen door een gecontroleerde verticale slag. Om de afgewerkte stapel weg te verplaatsen, kan een transportplatform op de lijncontroller worden aangesloten. Wanneer de volgorde wordt beheerd door een PLC, wordt de stapelaar een andere as van het productieproces in plaats van een onafhankelijke machine. Met minder handmatige tussenkomst bereikt de hele lijn een consistenter ritme.
Upstream-apparatuur heeft meer invloed op de stapelkwaliteit dan de meeste kopers verwachten. Als de tractor of invoereenheid zelfs maar een kleine snelheidsvariatie veroorzaakt, blijven de stapelranden niet vlak. Het ontwerp van de invoerband, de snijlengte en het grijpgebied moeten allemaal met de leverancier van de apparatuur worden besproken. U kunt een gedetailleerde bespreking bekijken van hoe trekeenheden de algehele efficiëntie beïnvloeden in onze Analyse van tractorefficiëntie . Dezelfde logica geldt voor de transportplatform dat de voltooide stapel meeneemt. Een goed op elkaar afgestemde set componenten is wat een snelle lijn van een vloeiende lijn scheidt.
Een geautomatiseerd stapelsysteem is een logische investering wanneer handmatige handelingen de capaciteit van een productielijn beperken. Begin met het meten van de huidige cyclustijd, stapelkwaliteit en operatorkosten. Vergelijk vervolgens de typen en prestatiegegevens die in deze handleiding worden behandeld. De apparatuur moet worden geselecteerd op basis van de werkelijke paneelafmetingen, het beschikbare vloeroppervlak en de besturingsarchitectuur van uw lijn. Wanneer deze punten op één lijn liggen, betaalt de automatisering zichzelf terug door een hogere doorvoer, een betere afstemming van de stapel en een lagere arbeidsdruk.
Neem contact met ons op
Aanbevolen producten
Laten we instappen
Aanraken
Yitong Environmental Technology (Nantong) Co., Ltd is een fabrikant gespecialiseerd in impregneerapparatuur.
Neem contact met ons op
Phone: +86-19555016088
Email: [email protected]
Add:Ten zuiden van Haiyan Road, ten westen van Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, China